

Giải pháp Retrofit thu thập dữ liệu máy CNC, máy nén khí đời cũ (MAM-860/880) để tính OEE tự động không can thiệp PLC
Tóm tắt kỹ thuật & thông số chính cho Quản lý Sản xuất / Kỹ sư Tự động hóa Nhà máy:
- Rào cản lớn nhất khi số hóa nhà máy (MES / OEE / EMS): 70% máy công cụ (CNC Fanuc/Mitsubishi đời cũ, máy dập cơ, máy ép nhựa) bị khóa mật khẩu PLC hoặc không có cổng truyền thông; bộ phận bảo trì kiên quyết không cho phép đấu chích vào mạch điều khiển nội bộ vì sợ mất bảo hành và dừng máy.
- Giải pháp Retrofit "Non-Invasive" (Không xâm lấn): Sử dụng biến dòng lõi hở (Split-core CT) kẹp ngoài dây nguồn kết hợp đọc xung đèn tháp / rơ-le trung gian qua bộ I/O cách ly (
DL-M400,DL-P300) và cổng RS485 ẩn trên bộ điều khiển máy nén khí (MAM-860/880), giúp triển khai trong 30 phút/máy mà không cần sửa 1 dòng code PLC nào.
Chào anh em kỹ sư, mình là Thảo - kỹ sư R&D phần cứng tại DeviceLab. Hai năm trở lại đây, rất nhiều nhà máy cơ khí chính xác, ép nhựa và dệt may tại Việt Nam bắt đầu triển khai hệ thống tính hiệu suất thiết bị tổng thể (OEE) và quản lý điện năng (EMS).
Tuy nhiên, khi đội phần mềm xuống xưởng khảo sát thì thường gặp trở ngại lớn: Trong xưởng có 50 cái máy CNC, máy dập, máy ép nhựa và máy nén khí thuộc đủ mọi đời từ năm 2005 đến 2024. Máy thì mất sơ đồ điện, máy thì khóa password PLC, còn bộ phận bảo trì thì đưa ra yêu cầu bắt buộc: "Lắp thiết bị giám sát không được cắt dây hay can thiệp vào chương trình PLC của máy!"
 Hình 1: Các dòng máy gia công CNC đời cũ sử dụng màn hình CRT không có cổng Ethernet/OPC UA là bài toán khó nhất khi triển khai hệ thống OEE/MES
Trong bài viết này, mình chia sẻ chi tiết cách tiếp cận Retrofit phần cứng không xâm lấn (Non-invasive Hardware Retrofit) mà bên mình đã triển khai thực tế để lấy đủ 100% dữ liệu Trạng thái máy, Chu kỳ gia công (Cycle Time), Sản lượng đếm phôi và Điện năng tiêu thụ.
1. Giải bài toán 1: Máy CNC, máy dập cơ, máy ép nhựa đời cũ không có cổng truyền thông
Với một máy gia công bất kỳ, để tính được chỉ số OEE (Availability × Performance × Quality) và định mức điện năng trên từng sản phẩm, chúng ta chỉ cần thu thập chính xác 4 tín hiệu vật lý sau mà không hề chạm vào PLC của máy:
[Tủ Điện Máy CNC / Máy Ép Nhựa Đời Cũ]
   ├── 1. Dây pha nguồn tổng & trục chính ──► Kẹp Biến dòng lõi hở (Split-core CT) ──┐
   ├── 2. Đèn tháp 3 màu (Xanh/Vàng/Đỏ)   ──► Đấu song song qua Opto cách ly 2.5kV ├──► [Module IoT Gắn Tủ Máy DL-M400 / DL-P300]
   └── 3. Rơ-le kẹp phôi / Đóng khuôn     ──► Đếm xung sườn lên (Cycle Counter)     ──┘              │
                                                                                                     ▼ (RS485 / 4G / Wi-Fi / LAN)
                                                                                         [Dashboard OEE & Quản Lý Điện Năng]
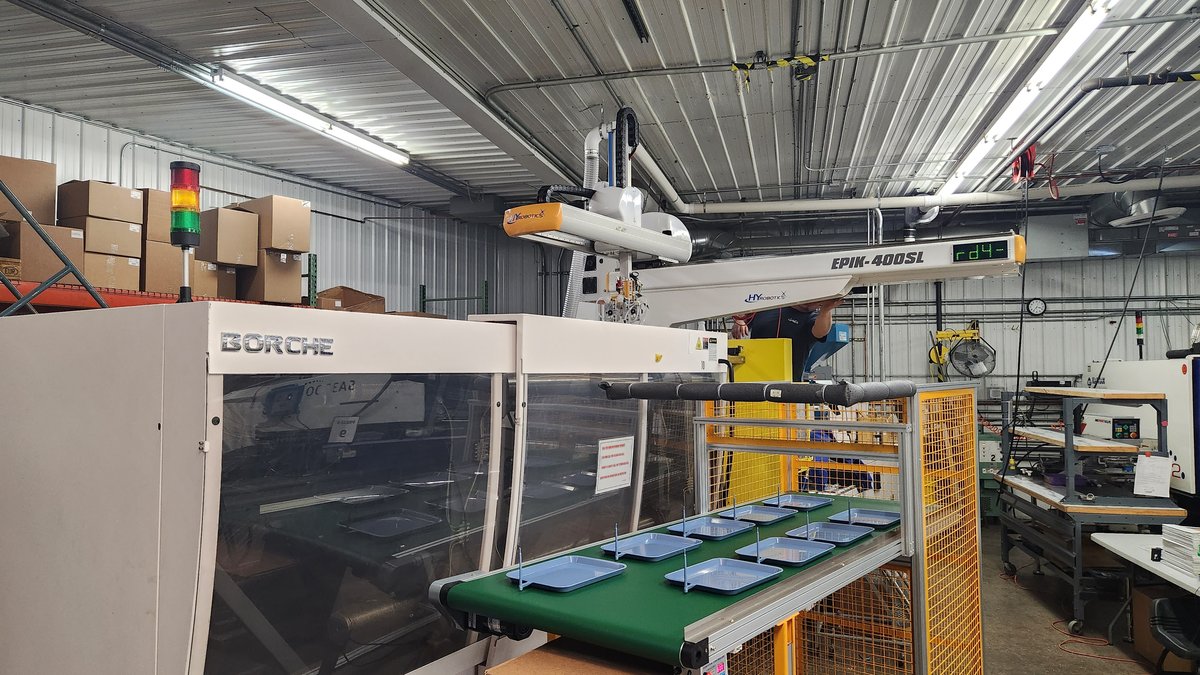 Hình 2: Đèn tháp 3 màu (Đỏ - Vàng - Xanh) và rơ-le đóng mở khuôn trên máy ép nhựa kết hợp biến dòng CT giúp tách bạch chính xác thời gian Chạy có tải, Chờ phôi và Báo lỗi
Cách lấy tín hiệu thực tế trong 30 phút:
- Phân biệt chính xác trạng thái
Chạy Có Tải (Cutting)vsChạy Không Tải (Idle)bằng Dòng điện: Nhiều nơi chỉ lấy tín hiệu đèn xanh trên tháp đèn (Tower Light) để tính thời gian máy chạy. Nhưng thực tế công nhân bật máy để đấy (trục chính quay không tải) đèn vẫn sáng xanh! Khi kẹp thêm biến dòng lõi hở (Split-core CT) vào dây nguồn trục chính kết hợp ngưỡng dòng điện trên bộ module IoT gắn tủ máy công nghiệp (DL-M400), hệ thống sẽ tự động phân tách rõ:I < 1.5A: Máy đang Dừng (Stop / Setup).1.5A <= I < 8.0A: Máy đang Bật nguồn chờ phôi (Idle).I >= 8.0A: Máy đang Cắt gọt thực tế (Active Machining).
- Đếm sản lượng (Part Count) và Chu kỳ gia công (Cycle Time) đến từng mili-giây:
Đấu song song chân Digital Input cách ly quang (
2.5kV, nhận dải áp rộng12–24VDC) vào rơ-le trung gian của van kẹp thủy lực, cảm biến mở cửa lấy phôi hoặc dao cắt phôi. Bộ lọc chống dội xung phần cứng (Hardware Debounce Filter) trên bo mạch sẽ loại bỏ hoàn toàn xung nhiễu đóng cắt cuộn hút contactor, đảm bảo đếm 10.000 phôi chuẩn cả 10.000.
2. Giải bài toán 2: Đọc dữ liệu máy nén khí trục vít dùng bộ điều khiển MAM-860 / MAM-880
Phòng máy nén khí thường chiếm từ 25% đến 40% tổng hóa đơn tiền điện của toàn nhà máy. Đa số các dòng máy nén khí trục vít phổ biến tại Việt Nam (Fusheng, Pegasus, Compkorea, Hanshin, Kyungwon...) sử dụng bộ điều khiển màn hình Plutarch MAM-860, MAM-880, MAM-6080 hoặc MAM-6090.
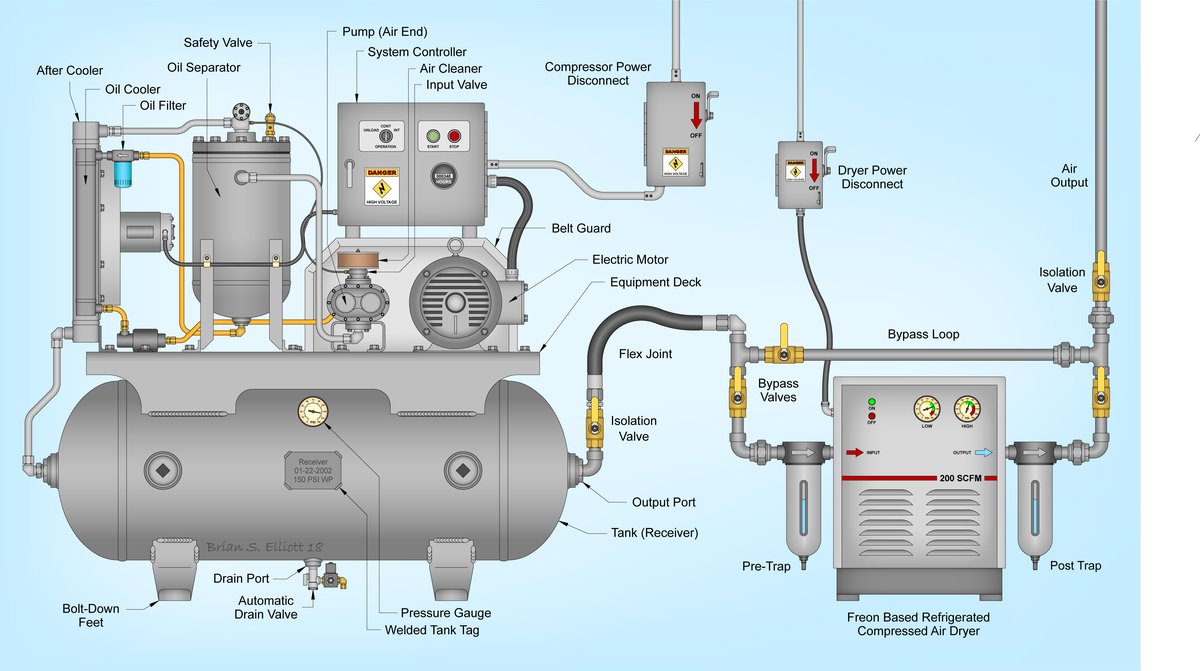 Hình 3: Sơ đồ nguyên lý trạm máy nén khí công nghiệp và các điểm lấy tín hiệu từ bộ điều khiển trung tâm
Rất nhiều anh em kỹ sư không biết rằng ngay phía sau cầu đấu của bộ MAM-860/880 đã có sẵn cổng RS485 Modbus RTU (thường ký hiệu là chân A+ / B- hoặc COM1 / COM2). Chỉ cần bật chế độ Computer Link / Slave Mode trong menu cài đặt (Mật khẩu mặc định thường là 0101, 0201 hoặc 1688), bạn có thể đọc trực tiếp toàn bộ thông số vận hành:
Bảng thanh ghi Modbus RTU thực tế trên bộ điều khiển máy nén khí MAM-860 / MAM-880 (Function Code 03):
| Địa chỉ Hex (Dec) | Thông số vận hành máy nén khí | Đơn vị & Quy tắc quy đổi (Scale Factor) | Ý nghĩa trong giám sát bảo trì & tiết kiệm điện |
|---|---|---|---|
0x0064 (100) |
Áp suất khí nén đầu ra (Discharge Pressure) | Giá trị đọc chia 100 → MPa (Nhân 10 ra Bar) |
Phát hiện tụt áp đường ống hoặc cài đặt áp suất quá cao gây lãng phí điện |
0x0065 (101) |
Nhiệt độ đầu nén (Exhaust Temperature) | Giá trị đọc trừ 50 (hoặc giữ nguyên tùy đời Firmware) → °C |
Cảnh báo sớm qua Zalo/Telegram khi nhiệt độ đầu nén vượt 95°C (nguy cơ keo dầu, cháy trục vít) |
0x0066 (102) |
Dòng điện động cơ chính pha A (Main Motor Current) | Giá trị đọc chia 10 → Ampe (A) |
Theo dõi quá tải động cơ và lệch pha |
0x0067 (103) |
Từ trạng thái vận hành & Cảnh báo (System Status Word) | Giải mã từng Bit (Bit 0: Run/Stop, Bit 1: Load/Unload, Bit 5: High Temp Alarm) |
Tính chính xác Tỷ lệ thời gian chạy Có tải / Không tải (Load / Unload Ratio) |
0x0068–0x0069 |
Tổng số giờ chạy máy & Tổng số giờ chạy có tải | UInt32 → Giờ (Hours) |
Tự động nhắc lịch thay lọc dầu, lọc gió, lọc tách dầu chính xác theo giờ chạy thực tế |
3. Kết hợp đo đếm điện năng 3 pha (DL-P300) để tìm ngay thiết bị tiêu hao điện ngầm
Khi kết hợp dữ liệu trạng thái Load / Unload từ bộ điều khiển máy nén khí với giải pháp giám sát điện năng nhà máy (sử dụng bộ DL-P300 đọc 3 biến dòng CT + 3 pha áp), bạn sẽ lập tức phát hiện ra những khoản thất thoát tiền điện lớn mà trước đây không ai nhìn thấy:
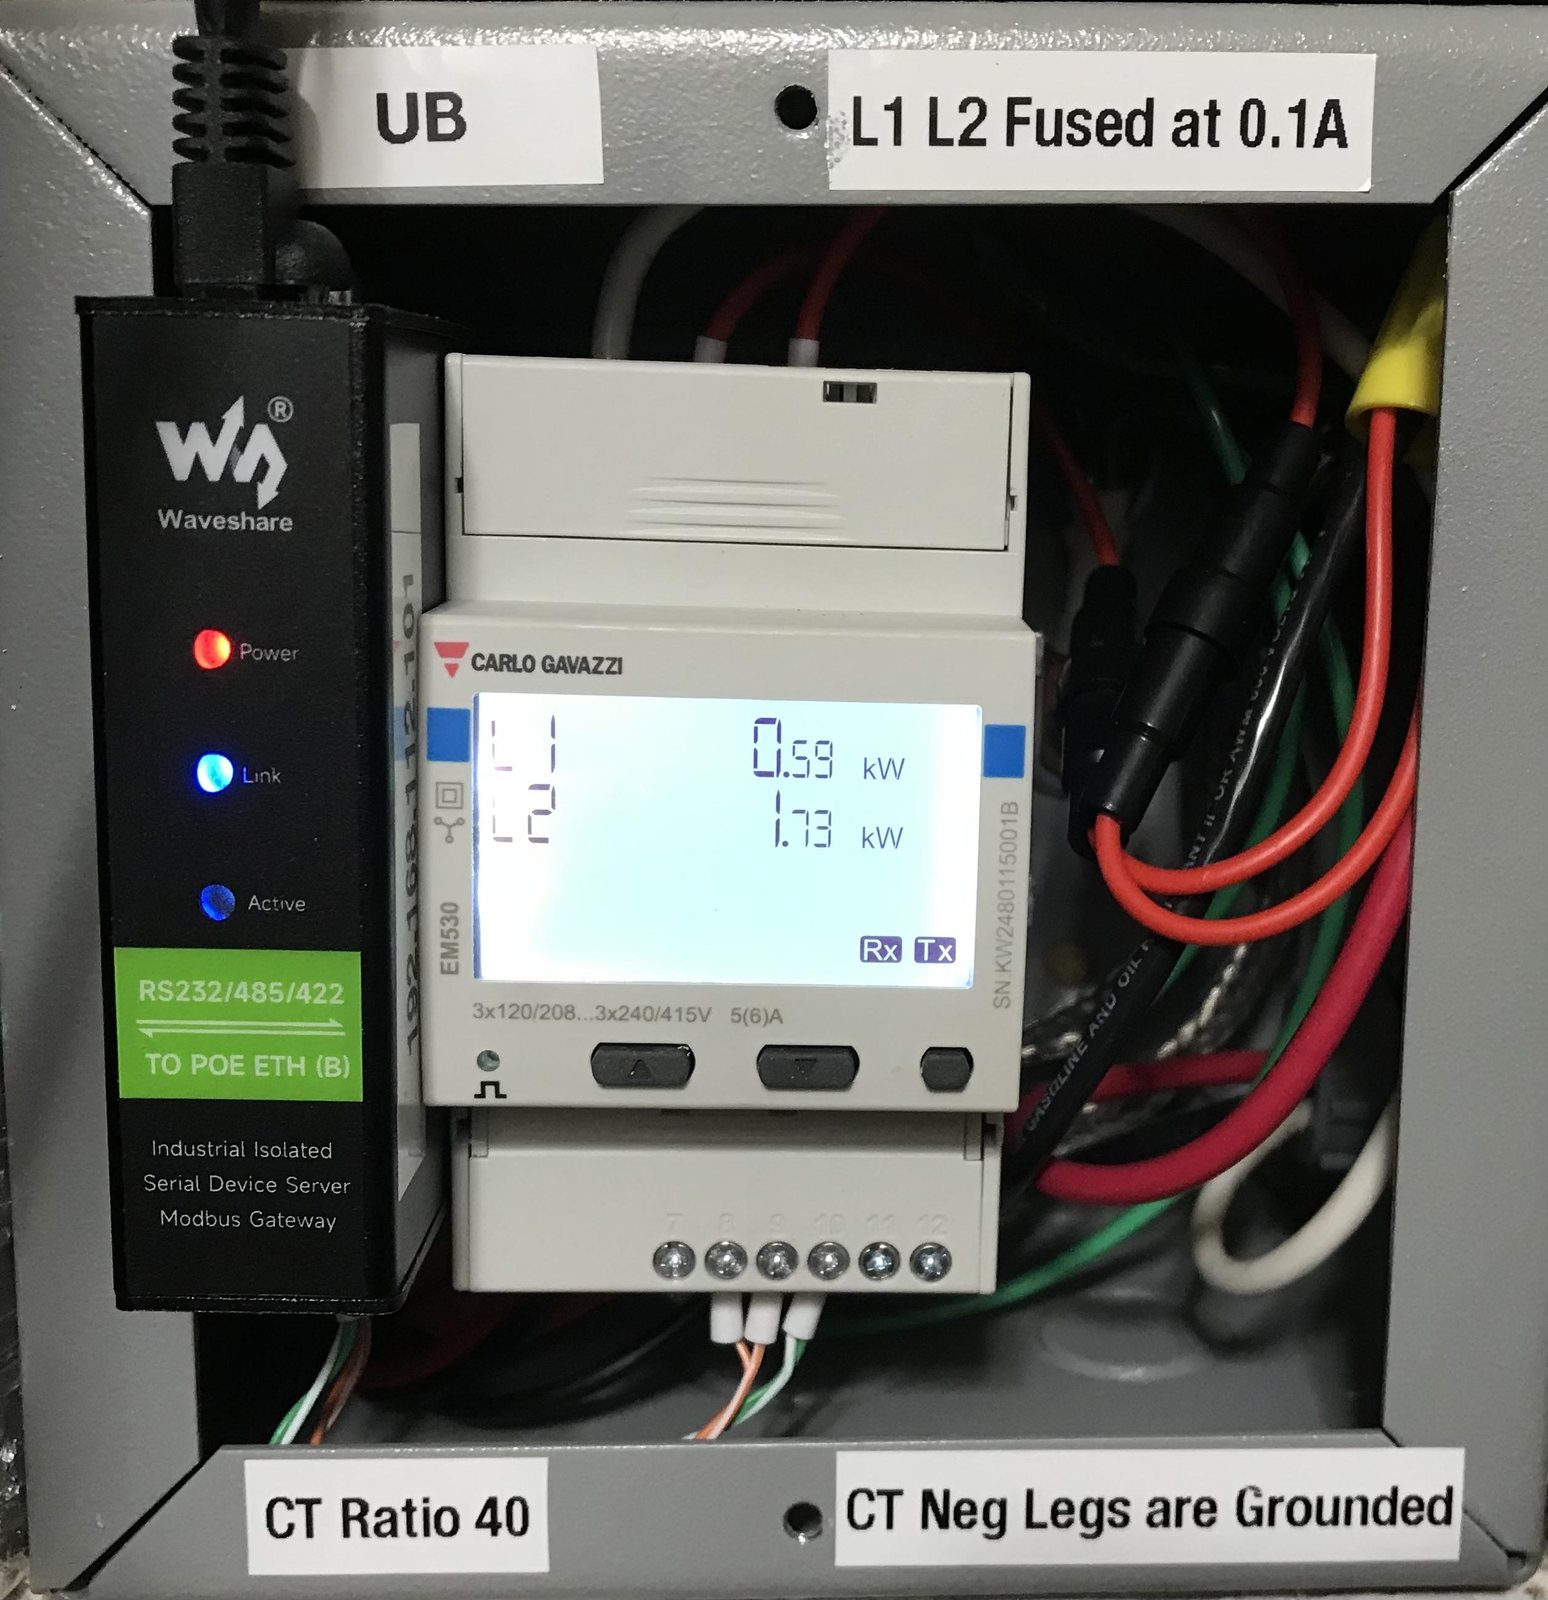 Hình 4: Cụm đo đếm điện năng 3 pha sử dụng biến dòng CT kết hợp bộ chuyển đổi RS485 cách ly gắn gọn trên thanh DIN-rail tủ điện máy
- Phát hiện máy nén khí chạy Không tải (Unload) quá nhiều: Khi van cổ hút đóng (chạy Unload), máy nén khí không sinh ra khí nén nhưng động cơ vẫn tiêu thụ từ 30% - 35% công suất định mức. Nhiều nhà máy sau khi gắn thiết bị đo của bên mình mới phát hiện có máy chạy Unload tới 45% thời gian ca đêm → Chỉ cần chỉnh lại dải áp suất liên động là tiết kiệm ngay 15–20 triệu tiền điện mỗi tháng.
- Tự động đối soát định mức điện năng trên từng đơn hàng (
kWh / Sản phẩm): Biết chính xác 1.000 sản phẩm ép nhựa ở Máy số 3 tốn bao nhiêu số điện so với Máy số 5, từ đó phát hiện máy nào có khuôn hoặc hệ thống gia nhiệt bị suy giảm hiệu suất.
Toàn bộ sơ đồ đấu nối Retrofit không xâm lấn và bảng Map thanh ghi cho các dòng máy công nghiệp phổ biến, team mình đã tổng hợp sẵn trên kho tài liệu mở của DeviceLab: 👉 GitHub Examples: https://github.com/devicelabvn/machinery-oee-ems-retrofit-examples
Anh em đang làm dự án số hóa nhà máy cần tư vấn cách lấy tín hiệu cho dòng máy CNC, máy dập hay máy nén khí cụ thể nào thì cứ để lại bình luận kèm mã máy bên dưới nhé, mình sẽ hướng dẫn vị trí chân đấu chi tiết!
✍️ Tác giả: Đinh Mạnh Thảo - Kỹ sư trưởng R&D tại DeviceLab (CÔNG TY TNHH ĐẦU TƯ CÔNG NGHỆ ALPHA TECH - MST: 0111171963 | Địa chỉ Lab: Số 32/4, Hà Trì 4, Phường Hà Đông, TP. Hà Nội | Website: https://devicelab.vn/ | Hotline/Zalo kỹ thuật: 0982 503 355).
All rights reserved
